
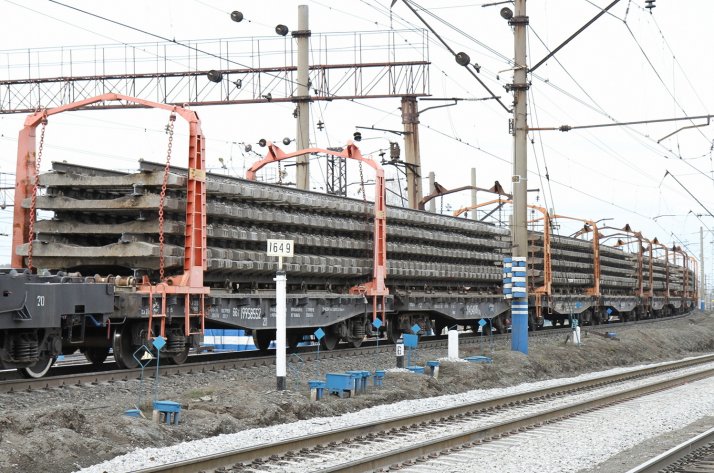
фото: Никита Песоцкий
Фундамент будущей кампании
Путеремонтный сезон 2026 года на Свердловской железной дороге в ноябре подходит к концу. Итоги ещё не подведены, но на специализированных участках путевых машинных станций (ПМС) уже вовсю идёт сборка рельсошпальной решётки (РШР) – заранее, чтобы обеспечить выполнение плановых объёмов 2027 года.
Эти подготовительные работы создают задел для следующего летнего сезона. И если на перегонах затихает большой ремонт, на производственных базах ПМС жизнь не останавливается. Зимой здесь собирают звенья, которые весной тысячами уложат в путь. Как объяснил главный инженер дирекции Михаил Манин, сезон ремонтов на железной дороге обычно длится с апреля по октябрь, а стабильная и бесперебойная работа машинных комплексов в этот период во многом обеспечивается запасами материалов, созданными в межсезонье.
География имеет значение
Сегодня сборка РШР ведётся на производственных участках всех пяти ПМС на СвЖД. Продукцию с использованием старогодных материалов выпускают на базах: ПМС-168 – на станции Пермь-Сортировочная, ПМС-170 – в Голышманово (Тюменский регион СвЖД), ПМС-43 – в Баранчинской (Нижнетагильский регион СвЖД) и ПМС-254 – на станции Сургут. Причём в 254-й из-за удалённости от основных сборочных баз и тяжёлых климатических условий решётку собирают как из новых, так и из старогодных материалов. Там же комплектуют стрелочные переводы. В ПМС-171 (Екатеринбургский регион СвЖД) сборка идёт исключительно на новых материалах – на модернизированной звеносборочной линии в Косулино.
Ускорились ради модернизации
Производственные базы ПМС работают круглый год.
– Зимой и весной до 70% персонала станций занято на базах складирования и сборки РШР, – пояснил Михаил Манин. – Монтируют стрелочные переводы, комплектуют материалы, готовят технику. Наибольшие объёмы выпуска приходятся на первый и четвёртый кварталы.
Так, к июню 2025 года, когда укладка собранной в ПМС-171 решётки в основном завершалась, на её базе уже шло изготовление следующей – для плана 2026 года. Коллективу под руководством мастера участка Сергея Китаева пришлось ускориться из-за модернизации мощностей. Требовалось выполнять повышенные задания, и это позволило соблюсти планы, не снижая общего темпа. Причина ускорения – глубокая реконструкция поточной линии. Почти три месяца участок не выпускал свою традиционную продукцию, пока шла сборка и наладка оборудования. Зато сейчас план 2027 года в ПМС-171 выполняют уже на новых мощностях. Сама технология сохранилась: полуавтоматическая звеносборочная линия ведёт шпалы по конвейеру, раскладывает их по заданной эпюре, устанавливает подкладки и элементы скреплений, а затем с «рельсопитателя» на звено опускаются рельсы. Тут же гайковёртные агрегаты выполняют затяжку. Все операции – строго по нормативам: шпалы раскладывают по эпюре, добавляют элементы скреплений, укладывают и прикрепляют рельсы, выдерживая допустимую степень затяжки.
– Качество каждого собранного звена – это вопрос безопасности движения, – подчеркнул Михаил Манин. – На современных линиях параметры – ширину колеи, забег рельсов, шаг шпал – фиксирует автоматический контроль. Он же формирует электронный паспорт каждой единицы продукции.
И немного о технологии
Производство решётки на базе – это конвейер. Современная технология давно отошла от ручного труда: звенья собирают индустриальным способом на звеносборочных базах с использованием средств механизации. Сначала – приёмка и складирование материалов. С заводов и перегонов поступают шпалы, рельсы, скрепления. Новые шпалы выгружают из полувагонов и направляют прямо в звеносборочный цех, на поточную линию ЛЗПР-25. Здесь и создаётся РШР требуемых параметров. Старогодную решётку разбирают и сортируют: что-то идёт в ремонт и повторную укладку, остальное – на переработку.
Готовые звенья пакетируют, грузят на платформы укладочного поезда и отправляют к местам будущих работ. Нередко их складируют на станциях в одном-двух перегонах от фронта работ, чтобы весной не терять время на подвоз.
Планы на будущее
План укладки РШР составляется по итогам предыдущей кампании с учётом производственных мощностей, специализации и географии баз ПМС. При оценке объёмов на следующий год в дирекции определяют, сколько шпал и типов скреплений нужно закупить и доставить на звеносборочные базы. Учитывают количество прямых и кривых участков пути – от этого зависят эпюра шпал и конструктивные особенности скреплений при зашивке. Можно сказать, каждая рельсошпальная решётка индивидуальна – она подстраивается под конкретные условия.
В среднем на Свердловской магистрали РШР укладывают на более чем 300 км пути. В прошлом году в рамках всех видов работ обновили 330,4 км пути, заменили 146 стрелочных переводов. Из них более 200 км – капитальный ремонт, при котором меняли РШР и укладывали рельсовые плети. В этом году по заданию с апреля по ноябрь в ходе всех ремонтных работ обновили 404,9 км пути, заменили 210 стрелочных переводов. И уже думают о будущем. Так, к началу ноября на звеносборочном производстве ПМС-171 изготовили 25,5 км пути – для кампании 2027 года.
География имеет значение
Сегодня сборка РШР ведётся на производственных участках всех пяти ПМС на СвЖД. Продукцию с использованием старогодных материалов выпускают на базах: ПМС-168 – на станции Пермь-Сортировочная, ПМС-170 – в Голышманово (Тюменский регион СвЖД), ПМС-43 – в Баранчинской (Нижнетагильский регион СвЖД) и ПМС-254 – на станции Сургут. Причём в 254-й из-за удалённости от основных сборочных баз и тяжёлых климатических условий решётку собирают как из новых, так и из старогодных материалов. Там же комплектуют стрелочные переводы. В ПМС-171 (Екатеринбургский регион СвЖД) сборка идёт исключительно на новых материалах – на модернизированной звеносборочной линии в Косулино.
Ускорились ради модернизации
Производственные базы ПМС работают круглый год.
– Зимой и весной до 70% персонала станций занято на базах складирования и сборки РШР, – пояснил Михаил Манин. – Монтируют стрелочные переводы, комплектуют материалы, готовят технику. Наибольшие объёмы выпуска приходятся на первый и четвёртый кварталы.
Так, к июню 2025 года, когда укладка собранной в ПМС-171 решётки в основном завершалась, на её базе уже шло изготовление следующей – для плана 2026 года. Коллективу под руководством мастера участка Сергея Китаева пришлось ускориться из-за модернизации мощностей. Требовалось выполнять повышенные задания, и это позволило соблюсти планы, не снижая общего темпа. Причина ускорения – глубокая реконструкция поточной линии. Почти три месяца участок не выпускал свою традиционную продукцию, пока шла сборка и наладка оборудования. Зато сейчас план 2027 года в ПМС-171 выполняют уже на новых мощностях. Сама технология сохранилась: полуавтоматическая звеносборочная линия ведёт шпалы по конвейеру, раскладывает их по заданной эпюре, устанавливает подкладки и элементы скреплений, а затем с «рельсопитателя» на звено опускаются рельсы. Тут же гайковёртные агрегаты выполняют затяжку. Все операции – строго по нормативам: шпалы раскладывают по эпюре, добавляют элементы скреплений, укладывают и прикрепляют рельсы, выдерживая допустимую степень затяжки.
– Качество каждого собранного звена – это вопрос безопасности движения, – подчеркнул Михаил Манин. – На современных линиях параметры – ширину колеи, забег рельсов, шаг шпал – фиксирует автоматический контроль. Он же формирует электронный паспорт каждой единицы продукции.
И немного о технологии
Производство решётки на базе – это конвейер. Современная технология давно отошла от ручного труда: звенья собирают индустриальным способом на звеносборочных базах с использованием средств механизации. Сначала – приёмка и складирование материалов. С заводов и перегонов поступают шпалы, рельсы, скрепления. Новые шпалы выгружают из полувагонов и направляют прямо в звеносборочный цех, на поточную линию ЛЗПР-25. Здесь и создаётся РШР требуемых параметров. Старогодную решётку разбирают и сортируют: что-то идёт в ремонт и повторную укладку, остальное – на переработку.
Готовые звенья пакетируют, грузят на платформы укладочного поезда и отправляют к местам будущих работ. Нередко их складируют на станциях в одном-двух перегонах от фронта работ, чтобы весной не терять время на подвоз.
Планы на будущее
План укладки РШР составляется по итогам предыдущей кампании с учётом производственных мощностей, специализации и географии баз ПМС. При оценке объёмов на следующий год в дирекции определяют, сколько шпал и типов скреплений нужно закупить и доставить на звеносборочные базы. Учитывают количество прямых и кривых участков пути – от этого зависят эпюра шпал и конструктивные особенности скреплений при зашивке. Можно сказать, каждая рельсошпальная решётка индивидуальна – она подстраивается под конкретные условия.
В среднем на Свердловской магистрали РШР укладывают на более чем 300 км пути. В прошлом году в рамках всех видов работ обновили 330,4 км пути, заменили 146 стрелочных переводов. Из них более 200 км – капитальный ремонт, при котором меняли РШР и укладывали рельсовые плети. В этом году по заданию с апреля по ноябрь в ходе всех ремонтных работ обновили 404,9 км пути, заменили 210 стрелочных переводов. И уже думают о будущем. Так, к началу ноября на звеносборочном производстве ПМС-171 изготовили 25,5 км пути – для кампании 2027 года.
Владимир Андреев